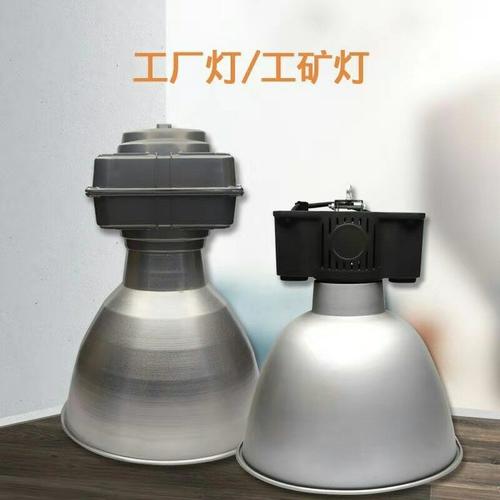
智能工厂灯 节能与灵活控制的完美结合,引领工厂照明新潮流
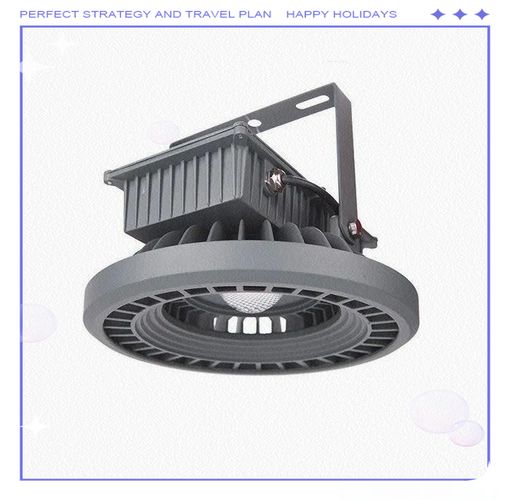
在工业4.0和“双碳”目标的推动下,工厂照明正从单一的照明工具演变为智能化、节能化的重要基础设施。智能工厂灯通过融合高效光源、传感器技术和物联网控制,实现了节能与灵活控制的完美统一,成为现代工厂照明升级的首选方案。
一、节能:从“长明灯”到“按需照明”
传统工厂照明往往存在“长明灯”现象——无论有无人员作业,灯具始终全功率运行,造成大量电能浪费。智能工厂灯通过以下技术实现精准节能:
- 高效LED光源:相比传统金卤灯和荧光灯,LED光效提升50%以上,寿命长达5万小时,从源头降低能耗。
- 人体感应与光感联动:内置微波或红外传感器,当检测到人员或车辆活动时自动亮灯,离开后延迟熄灭或调暗至安全照度(如10%-30%)。
- 分区与分时控制:结合车间实际使用场景,划分照明区域并设定不同时段策略。例如,仓储区仅在有叉车作业时全亮,夜班期间只保留巡检通道基础照明。
以一座10,000平方米的厂房为例,采用智能工厂灯后,年照明用电可从约40万度降至12万度以下,节能率超过70%,投资回收期通常仅为1-2年。
二、灵活控制:让照明随“需”而变
智能工厂灯的灵活性体现在控制方式的多维度和场景适应性上:
- 本地控制与远程管理:工人可通过面板、遥控器本地调节;管理人员在中央控制室或手机APP上即可查看每盏灯的状态、能耗数据,并远程开关、调光。
- 场景模式一键切换:根据不同生产需求预设“生产模式”“清洁模式”“午休模式”“应急模式”。例如,午休时保持30%照度,既节能又不影响安全。
- 与MES/WMS系统集成:在自动化立体库中,智能灯可根据堆垛机、AGV的位置提前点亮下一巷道,实现“灯随车动”,提升作业效率。
- 应急与安全联动:当消防系统报警时,所有灯自动全亮并切换至应急照明状态;人员进入危险区域时,灯光闪烁提醒。
三、选型与部署关键点
要让智能工厂灯发挥最大效益,需注意以下几点:
- 防护等级与散热:工业环境多粉尘、高温或潮湿,建议选择IP65以上防护等级、采用压铸铝散热结构的灯具。
- 通信协议兼容性:优先支持Zigbee、LoRa、蓝牙Mesh或PLC电力载波等,确保在不改造原有线路的情况下轻松组网。
- 按区域差异化配置:高精度装配区需无频闪、高显色指数(Ra>80);仓库高位货架区宜用窄配光灯具减少眩光;户外装卸区则需大功率泛光灯并加强防水。
- 数据驱动持续优化:利用系统采集的照度、人员活动频率、能耗趋势等数据,定期调整控制策略,实现动态节能。
四、未来趋势:更智能、更融合
随着AI和数字孪生技术发展,智能工厂灯将不仅是照明设备,更是数据采集节点和定位基站。例如,通过灯内置的可见光通信模块(Li-Fi)实现设备定位与无线上网;结合UWB技术为AGV提供厘米级导航。照明系统将与安防、空调、生产设备深度联动,构建统一的智能工厂物联网平台。
##
智能工厂灯以节能为基石,以灵活控制为翅膀,正在重新定义工业照明。它不再是默默无闻的用电大户,而是成为工厂降本增效、安全生产和数字化转型的重要抓手。对于计划新建或改造厂房的制造企业而言,部署智能工厂灯已不是“要不要”的选择题,而是“何时做、如何做好”的必修课。率先拥抱这一新趋势的企业,将在绿色制造和智能升级的道路上抢得先机。
如若转载,请注明出处:http://www.gdsdmd.com/product/32.html
更新时间:2026-10-30 02:20:01